金属切削加工是制造业最基础、最核心的工艺之一,被誉为“工业的母机”。从汽车发动机缸体到航空发动机叶片,从精密模具到电子零件,几乎所有金属零部件的最终形状和精度都离不开切削加工。传统切削加工高度依赖人工操作和经验判断,效率低、一致性差、成本高。随着制造业向高精度、高效率、柔性化方向发展,金属切削加工自动化已成为不可逆转的趋势。本文将从自动化的意义、关键技术、应用场景及未来展望四个维度,系统阐述金属切削加工自动化的发展脉络。
一、为什么需要自动化?
金属切削加工自动化的核心驱动力来自三个方面。首先是效率与一致性。人工操作难以保证每一批次零件的加工参数完全一致,而自动化系统可以精确控制转速、进给量、切削深度,确保加工质量稳定。其次是人力成本与安全问题。切削加工环境恶劣,存在切屑飞溅、冷却液雾化、噪声等危害,自动化可以大幅减少工人与危险环境的接触。第三是柔性化生产需求。现代制造业要求快速响应市场变化,自动化系统通过程序切换即可适应不同零件的加工,显著缩短换型时间。
实际上,自动化并非简单用机器人替代人工,而是将工艺知识、传感技术、控制算法和信息系统深度融合,实现“感知—决策—执行”的闭环。
二、金属切削加工自动化的关键技术
- 数控机床与加工中心
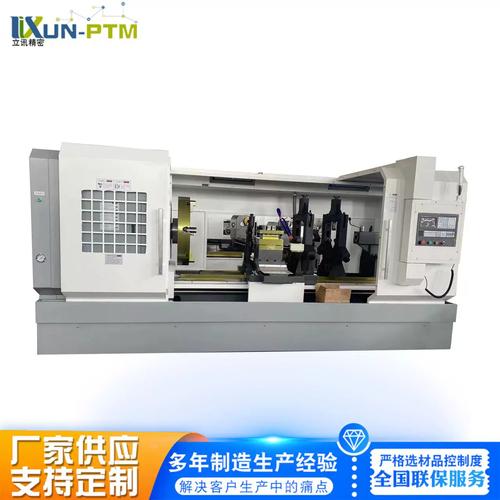
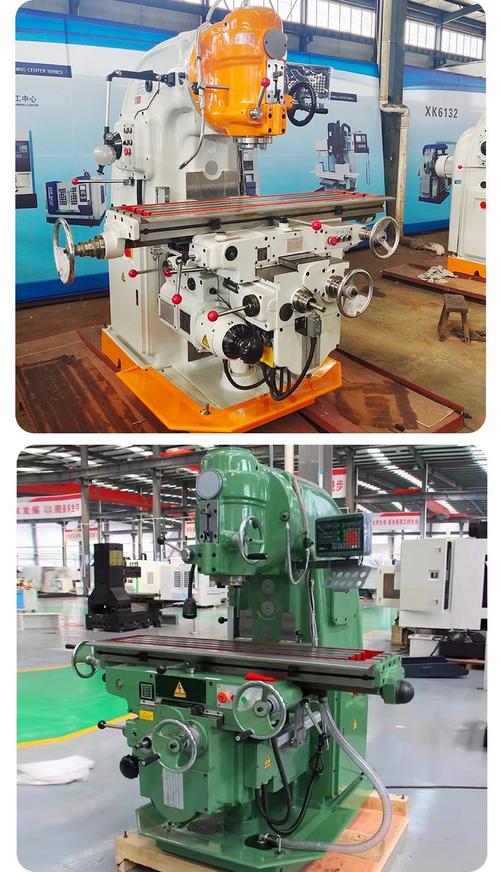
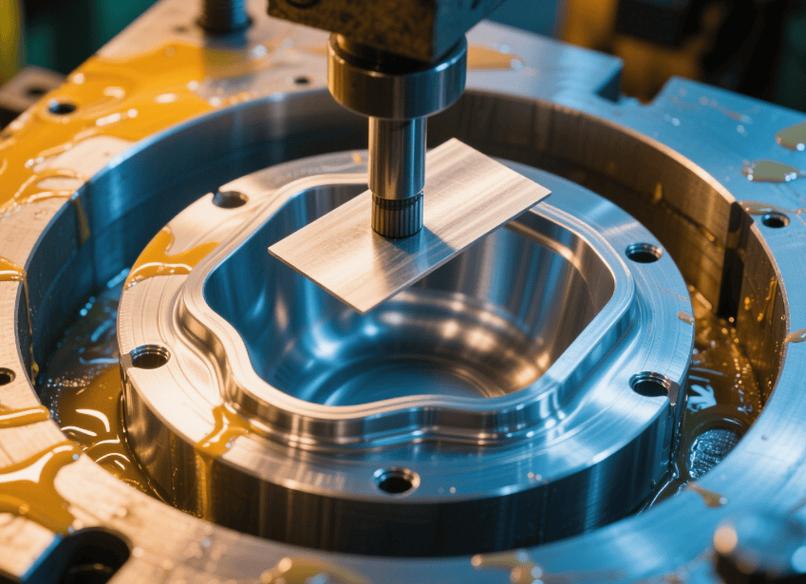
数控(NC)机床是自动化的基石。通过预先编写的加工程序,数控机床可以自动完成刀具更换、主轴调速、进给运动等操作。加工中心进一步集成了刀库和自动换刀装置,实现多工序集中加工。当前五轴联动数控机床已能加工复杂曲面,为航空航天、军工等领域提供关键支撑。
- 工业机器人与自动上下料
在批量生产中,工件的上下料是重复性最高的环节。工业机器人配合视觉系统或力控传感器,可精确抓取毛坯、放置成品,并与机床通信实现无人化连续加工。机器人浮动主轴和自动快换夹具的发展,使机器人不仅能上下料,还能直接参与去毛刺、抛光等切削任务。
- 自适应控制与智能监测
自动化切削过程中,刀具磨损、颤振、断屑等问题会直接影响加工质量。自适应控制系统通过实时监测切削力、振动、声发射、主轴功率等信号,动态调整切削参数,使加工始终处于最优状态。例如,当检测到切削力增大时,系统自动降低进给速度,避免刀具崩刃。智能监测还包含刀具寿命预测、故障诊断等功能,为无人化运行提供保障。
- 自动化编程与数字孪生
传统手工编程效率低且易出错。CAM(计算机辅助制造)系统可根据三维模型自动生成刀具路径和加工程序。进一步地,数字孪生技术在虚拟环境中模拟整个切削过程,预测加工时间、刀具轨迹和可能碰撞,并在实际加工前优化参数。结合人工智能,部分系统已能根据材料、刀具和机床特性自动推荐切削用量并补偿误差。
,甚至达到微米级。
三、典型自动化切削加工系统
一个完整的自动化切削单元通常包括:数控机床(或加工中心)、工业机器人、自动导引车(AGV)、中央刀库、在线测量装置和主控计算机。工作流程为:AGV将毛坯送至机床旁,机器人将毛坯装夹到夹具上,机床按程序完成切削,在线测量装置检测关键尺寸并反馈补偿,机器人卸下成品并送去清洗或装配。整个过程无需人工干预,可24小时连续运行。
在汽车零部件生产线上,这种系统已用于加工变速箱壳体、发动机缸体等;在航空领域,柔性自动化线用于加工起落架、钛合金结构件。针对小批量多品种场景,模块化自动化单元展现出较高柔性,通过快速更换夹具和程序实现混线生产。
四、挑战与对策
尽管前景广阔,金属切削加工自动化仍面临多重挑战。首先是投资成本高,中小企业往往难以承受。工艺知识数字化难度大,很多切削参数依赖老师傅经验,转化为模型需要大量数据积累。第三,系统复杂性带来可靠性问题,任何一个环节故障都可能导致全线停机。第四,人才短缺——既懂切削工艺又懂自动化控制的复合型人才稀缺。
对策包括:发展低成本模块化自动化方案,让中小企业按需升级;建设切削工艺数据库和云平台共享经验;采用冗余设计和智能诊断提高可靠性;加强校企合作培养交叉学科人才。
五、未来趋势:从自动化到智能化
金属切削加工自动化正朝着自主化、网络化、绿色化方向演进。一是基于深度学习的刀具磨损预测和工艺参数自优化;二是5G+工业互联网实现机床群协同控制和远程运维;三是干式切削、微量润滑等绿色切削技术与自动化结合降低环境影响。不仅如此,协作机器人与工人共享工作空间,实现人机协同,将人的灵活性与机器的精度效率结合,成为中小批量生产的新选择。
概言之,金属切削加工自动化不是简单地替代人,而是延伸和增强人的能力。它让制造更精密、更高效、更安全,也为智能制造奠定坚实基础。随着感知、控制、人工智能技术的深度融合,金属切削将迈进一个高度自主的“无人化工厂”时代。