在现代化机械制造领域,金属切削加工是基础且关键的环节。针对轴类、盘类等回转体零件的高精度加工需求,CK616数控车床凭借其卓越的性能和广泛的适用性,成为众多制造企业的首选设备。本文将深入探讨CK616金属切削加工车床的特点及其在轴类、盘类零件加工中的高精度表现。
一、CK616车床概述
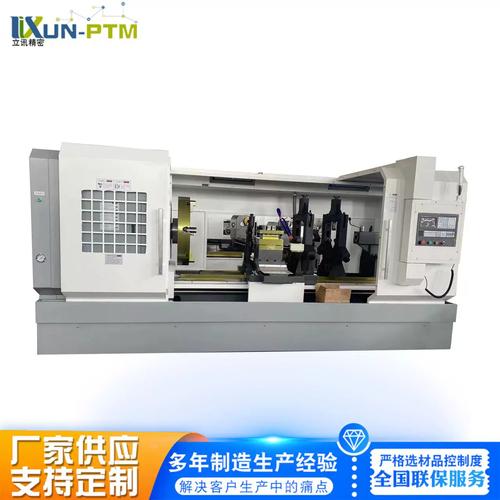
CK616是一种经济型数控车床,采用卧式布局,配备先进的数控系统,可实现两轴联动控制。该机床主要针对中小型轴类、盘类零件的批量加工,适用于金属切削加工中的车削、镗削、切槽、车螺纹等多种工序。其结构紧凑、刚性强、精度稳定,能够满足现代工业对零件加工高精度、高效率的要求。
二、轴类零件加工的优势
轴类零件是机械传动中的核心部件,通常对尺寸精度、形位公差和表面粗糙度有严格要求。CK616数控车床在轴类零件加工中展现出以下优势:
- 高精度主轴系统:CK616采用高精度滚动轴承支撑的主轴,回转精度高,刚性强,可确保轴类零件的外圆、端面及台阶的加工精度。
- 多工序集中加工:通过数控编程,CK616可一次性完成车外圆、车螺纹、切槽、倒角等多道工序,减少装夹次数,提高加工精度和效率。
- 稳定的进给系统:采用精密滚珠丝杠和伺服电机驱动,进给平稳,可有效控制轴类零件的尺寸一致性和表面质量。
- 适应性强:可加工各种材质的轴类零件,如碳钢、合金钢、不锈钢等,并可通过尾座顶尖支撑细长轴,防止变形。
三、盘类零件加工的应用
盘类零件如法兰、齿轮坯、端盖等,通常具有较大的直径和较薄的厚度,加工时需保证端面平面度、外圆与端面的垂直度以及孔系的位置精度。CK616车床在盘类零件加工中同样表现优异:
- 大回转直径:CK616拥有较大的床身上回转直径,可容纳一定尺寸的盘类零件,满足常见盘类工件的加工需求。
- 高刚性刀架:采用电动刀架或排刀架,换刀速度快,刚性足,可对盘类零件进行多把刀具的连续切削,保证端面和孔系的加工精度。
- 精密切削能力:通过合理的刀具选择和切削参数优化,CK616能实现盘类零件的精车,表面粗糙度可达Ra1.6以下,满足高精度配合要求。
- 数控系统补偿功能:利用数控系统的刀具半径补偿和长度补偿,可精确控制盘类零件的轮廓尺寸,修正加工误差。
四、高精度加工的关键技术
为实现轴类、盘类零件的高精度加工,CK616车床采用了一系列关键技术:
- 数控系统:配备成熟稳定的数控系统,支持G代码编程,可实现复杂轮廓的精确插补,分辨率达0.001mm。
- 伺服驱动:X轴和Z轴均采用交流伺服电机驱动,响应快,定位精度高,确保重复定位精度在0.01mm以内。
- 温度控制与热平衡设计:通过合理的结构设计和润滑冷却,减少机床热变形,保持长时间加工精度稳定。
- 高精度检测与补偿:可选配光栅尺实现全闭环控制,实时检测并补偿位置误差,进一步提高加工精度。
五、金属切削加工中的参数选择
在CK616上进行轴类、盘类零件金属切削加工时,合理的切削参数是保证高精度和高效率的关键:
- 切削速度:根据工件材料和刀具材质选择,一般硬质合金刀具车削钢件时,切削速度可控制在100-200m/min。
- 进给量:精加工时宜选用较小的进给量(0.05-0.2mm/r),以保证表面粗糙度;粗加工时可适当增大。
- 切削深度:粗加工可取2-5mm,精加工取0.1-0.5mm。
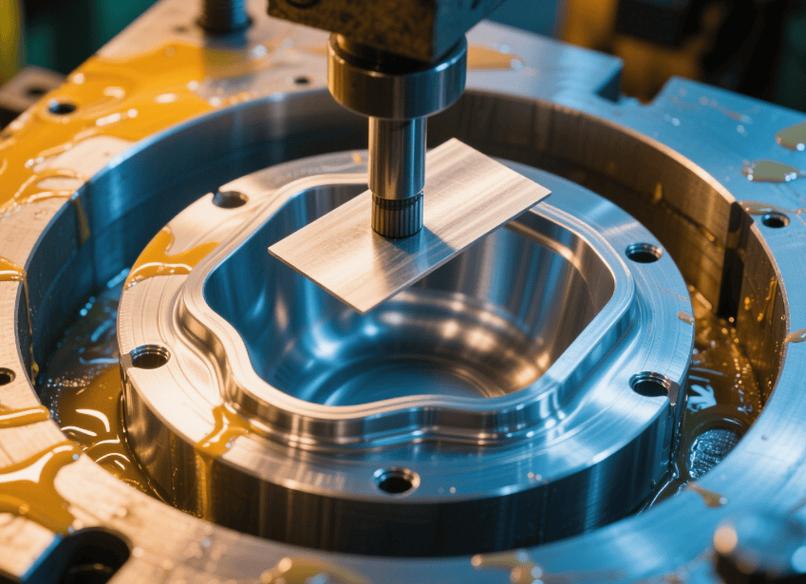
- 冷却方式:采用乳化液或切削油充分冷却,减少刀具磨损和工件热变形。
六、
CK616数控车床作为金属切削加工领域的经典设备,在轴类、盘类零件的高精度加工中展现出独特的优势。其良好的刚性、稳定的精度、灵活的数控功能以及广泛的材质适应性,使其成为中小型零件加工的可靠选择。随着制造业向高精度、高效率方向发展,CK616车床将继续发挥重要作用,助力企业提升加工水平和竞争力。