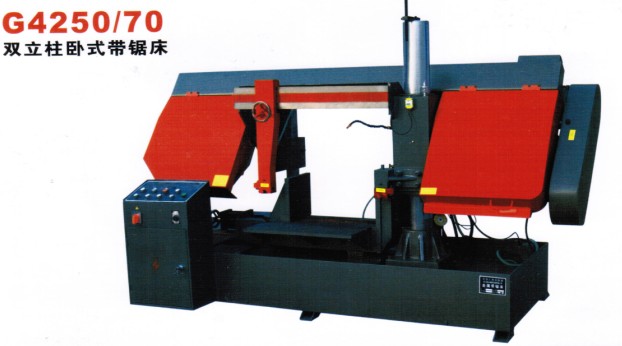
在制造业的庞大生态中,金属切削与乙炔焊枪厂是两个紧密关联却又角色分明的领域。前者专注于通过刀具去除金属材料,获得精确的尺寸与形状;后者则生产用于焊接、切割和加热的乙炔焊枪工具。在这两类工厂的日常运营中,“金属切削加工”都扮演着不可或缺的角色,它既是产品成型的基石,也是设备维护与工装制造的关键手段。本文将深入探讨金属切削加工在乙炔焊枪厂中的具体应用、常见工艺、设备选择以及质量控制要点。
一、金属切削加工的基本原理与范围
金属切削加工是利用切削刀具与工件之间的相对运动,从毛坯上切除多余材料,从而获得符合图纸要求的零件的过程。主要方法包括车削、铣削、钻削、磨削、刨削和拉削等。在乙炔焊枪厂,由于产品多为中小型精密零件(如焊嘴、阀体、接头、割炬本体),切削加工主要依赖车床、铣床、钻床和磨床。
与通用机械厂不同,乙炔焊枪厂对切削加工有特殊要求:
- 材料多样性:常用材料包括黄铜、紫铜、不锈钢、铝合金等,其中铜合金切削性能差异大(易粘刀、导热快)。
- 高密封性:焊枪和割炬的燃气/氧气通道必须无泄漏,因此配合面的尺寸精度和表面粗糙度要求高。
- 耐高温与耐腐蚀:部分零件需经过热处理或表面镀层,在切削时需考虑后续工艺的余量。
二、主要金属切削加工工艺在焊枪厂的应用
1. 车削加工
车削是乙炔焊枪厂最常见的切削方式。典型零件包括:
- 焊嘴内孔:需要与焊芯精确配合,常采用精车或铰孔保证H7/g6配合。
- 阀杆螺纹:M10×1、M12×1等细牙螺纹,车削后需用板牙或螺纹铣刀修整。
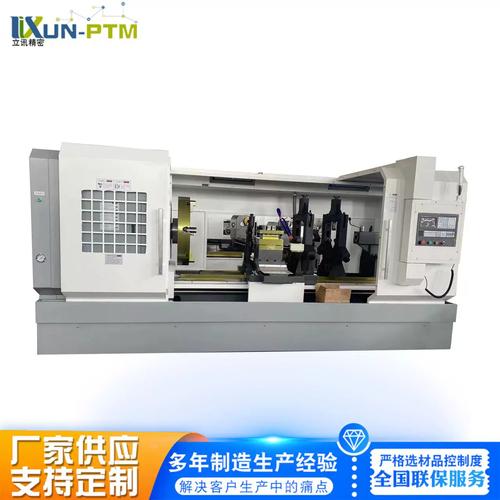
- 割炬本体外形:大量采用数控车床一次装夹完成外圆、端面、倒角和切槽。
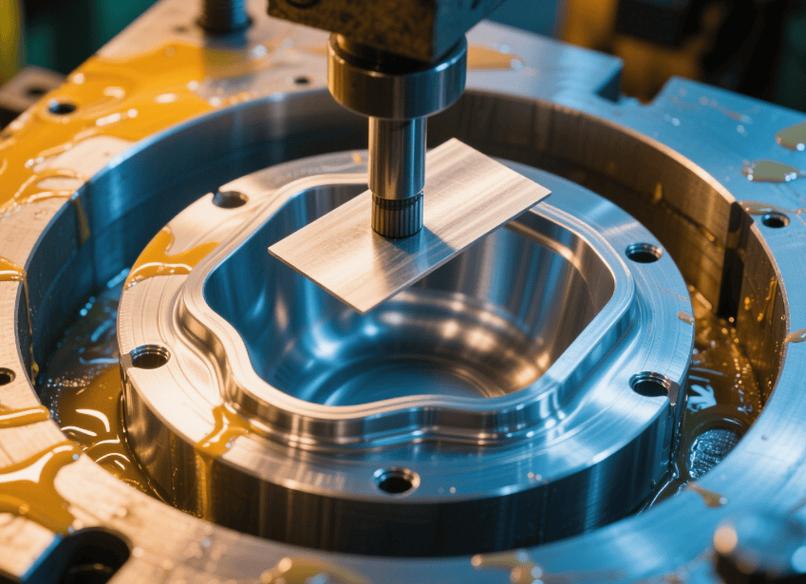
工艺要点:加工黄铜时,应使用大前角刀具(如金刚石涂层或高速钢),并采用乳化液充分冷却,防止积屑瘤;切削不锈钢时则降低线速度,增加进给量,避免加工硬化。
2. 铣削加工
铣削用于加工平面、键槽、六角头和复杂型腔。例如:
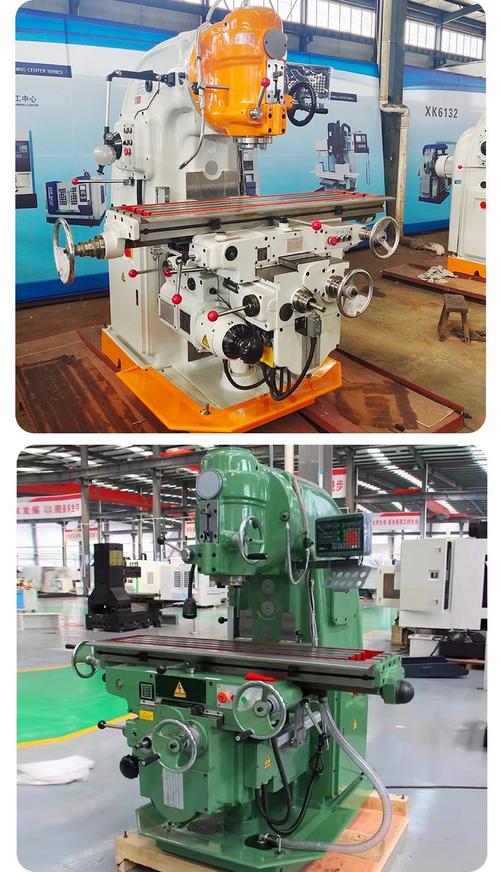
- 混合气室:在割炬本体上铣出交叉的燃气通道,常用立式铣床或加工中心。
- 扳手平面:氧-乙炔焊炬的接头处需要两个平行平面以便扳手夹持,通常在铣床上用面铣刀或端铣刀完成。
3. 钻削与铰孔
乙炔焊枪中最多的孔是气体通道孔。典型如射吸式焊炬的喷嘴孔(0.5~2mm)、混合室小孔等。由于孔径小、深度大,需使用高速钢或硬质合金钻头,配合较高的转速(3000~10000 rpm)和啄钻循环。铰孔用于提高孔的表面质量和尺寸精度,常结合钻-扩-铰的工序安排。
4. 磨削加工
磨削用于获得高精度表面和锋利刃口。应用场景:
- 焊嘴内圆锥面:与焊芯的锥面配合,需磨削至Ra0.4以下并保证角度公差。
- 割嘴切割氧孔:小孔内壁需要光洁以防挂渣,有时采用珩磨或电火花加工后手工研磨。
© 止202】
三、刀具与切削参数的选择(以铜合金为例)
乙炔焊枪厂批量加工黄铜(HPb59-1)时,常见刀具及参数如下:
- 刀具材料:YT类硬质合金(如YT30)或涂层刀具;精加工可用金刚石(PCD)。
- 刀具角度:前角γo=15°~25°,后角αo=8°~12°,主偏角κr=45°~90°。
- 切削速度:粗车vc=150~250 m/min,精车vc=300~400 m/min。
- 进给量:f=0.05~0.3 mm/r。
- 切削液:低浓度乳化液(5%~8%),压力不低于0.5MPa。
特别注意:黄铜切削时易产生长切屑缠绕,应使用断屑槽刀具并定期退刀排屑。加工铝青铜(如QAl9-4)时,因硬度较高,宜选用未涂层的细晶粒硬质合金,并加大切削液流量。
四、夹具与工艺装备
乙炔焊枪厂的生产节拍通常在10~60秒/件,因此必须采用专用夹具提高效率。常见方案:
- 液压卡盘:用于不规则阀体的一次装夹,配合软爪保证同心度。
- 分度回转夹具:在铣床上完成多面孔的加工。
- 弹性夹头(ER夹头):用于焊嘴小零件的精车或钻铰。
由于铜合金刚度低,夹紧力需精确控制(一般不超过1 MPa),防止零件变形。薄壁套类零件(如焊炬套管)可考虑轴向端面压紧,或用心轴穿入内孔后两端顶尖。
五、切削工艺中常见问题与抑制措施
1. 尺寸不稳定:铜合金热膨胀系数大,切削热量容易导致测量偏差——应在充分冷却后测量,并优化切削参数。
2. 表面粗糙度差:崩刃、积屑瘤或刀具磨损引起——需要提高刀具锋利度,加大前角,并控制切削液喷射方向。
3. 螺纹烂牙:主要是切速过高和刀具挤压——采用螺纹梳刀或螺纹铣削,适当加冷却。
4. 断钻头:细长小孔排屑不畅——可使用强力高压内冷却钻头,并定期退刀。
版权所有 © 杨贺2024
六、质量检验与趋势
切削加工完成后的零件需要100%检验关键尺寸,如通气盲孔则需进行气密性试验。检验工具有量块、气动量仪、影像测量仪。对于外螺纹,还需要环规或螺纹综合测量机。在自动化程度上,越来越多的焊枪厂引入数控车削中心配合棒料进料机,集齿盘凸轮和螺纹及背钻孔于一体,而基于材料缺陷的创新切削可以让焊接安全性和质量更高。
乙炔焊枪厂不仅生产焊枪设备,还是个独立的金属切削实践场景。只有深刻理解铜合金加工特点灵活选用刀具合理地定制切削参数追求气密表面的严格控制才能在现今越发激烈的市场竞争中稳步砥砺深根做出更好焊割系列产品服务于千家及工业客户。