随着制造业的转型升级,数控铣削技术已成为现代金属切削加工的核心技能之一。对于已经掌握数控铣床基本操作的人员来说,中级加工与实训是通往高级技能人才的必经阶梯。本文将围绕《数控铣(中级)加工与实训》这一主题,结合金属切削加工的关键知识,为你梳理系统的学习路径。
一、中级数控铣削的定位与能力要求
中级数控铣削加工不再局限于简单的平面轮廓和孔系加工,而是要求操作者能够独立完成中等复杂程度零件的工艺分析、程序编制、刀具选择与切削参数设定,并具备一定的精度控制与问题处理能力。典型考核内容涵盖:多岛屿平面轮廓铣削、型腔加工、螺纹铣削、孔系精度控制(如铰孔、镗孔)、以及配合件的加工。实训目标是通过反复练习,使学员达到国家职业技能标准中级的实操水平。
二、金属切削加工的核心原理在中级实训中的应用
中级阶段必须深入理解金属切削三要素——切削速度、进给量和背吃刀量之间的平衡关系。对于不同材料(如45钢、铝合金、不锈钢),这些参数需要相应调整。例如,铣削不锈钢时切削速度应降低、进给量适当增大以避免加工硬化;铣削铝合金则可采用高速、大前角刀具。实训中还需掌握顺铣与逆铣的选择原则:精加工通常采用顺铣以提高表面质量,粗加工则需考虑机床丝杠间隙。冷却方式(乳化液、切削油、压缩空气)的选择直接影响刀具寿命和工件表面完整性。
三、实训项目设计建议
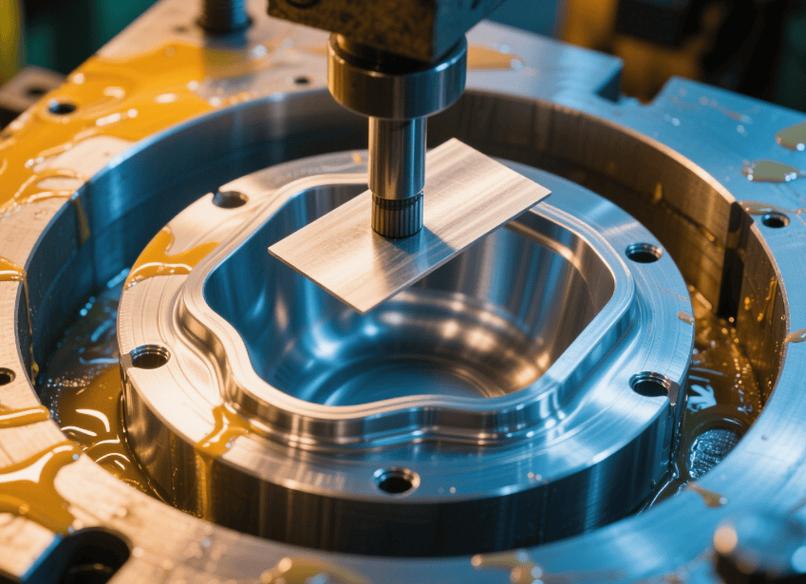
一个完整的中级数控铣实训项目应当包含以下环节:1)零件图分析——确定加工部位、公差要求及基准;2)工艺路线制定——划分粗精加工阶段、选择定位夾具;3)刀具卡片编制——针对不同特征选用立铣刀、球头刀、键槽铣刀、镗刀等;4)手工编程或CAM自动编程——重点练习子程序调用、坐标旋转、极坐标插补等指令;5)对刀与首件试切——使用寻边器、Z轴设定器保证精度;6)检测与误差分析——利用游标卡尺、千分尺、内径百分表等量具测量,针对超差原因进行补偿修正。推荐以“带内腔的凸台配合件”为典型实训课题,其涵盖平面、台阶、型腔、孔系和倒角等要素,综合性较强。
四、常见问题与对策
在实训中,学员常遇到尺寸不稳定、表面粗糙度值偏高、刀具磨损过快等问题。应对措施包括:检查刀具跳动是否过大、适当降低每齿进给量、增加精加工光刀次数、使用切削液充分冷却、及时更换磨损刀片。若机床出现爬行或过切,应检查导轨润滑和反向间隙。中级操作者务必养成“先想后做、首件必检”的习惯。
五、书籍选择与学习建议
一本优秀的《数控铣(中级)加工与实训》教材应配有详细的工艺案例、编程实例和评分标准。选择正版包邮的版本能够保证图表清晰、内容准确,且往往附带二维码视频资源,可直观学习对刀、装夹等实操细节。建议读者理论结合实践:每学完一个知识点,就在仿真软件(如宇龙、斯沃)上验证程序,再上机操作。同时注意金属切削加工手册的查阅,积累材料与刀具的匹配经验。
中级数控铣削是金属切削加工领域从入门到精通的关键过渡期。通过系统的实训项目,稳步提升工艺制定能力、编程熟练度和精度控制意识,方能在制造业中具备更强的竞争力。正如那句行业老话——“精于铣,成于练”,脚踏实地地完成每一次加工,方能成就高水平的技能人才。