在精密机械加工领域,高速切削工艺因其高效率和良好的表面质量而被广泛应用,但随之产生的切削热也成为影响加工尺寸精度的关键因素之一。切削热会导致工件和刀具产生热变形,进而引起尺寸偏差、形状误差和表面质量下降。因此,如何有效降低切削热对精密机械加工尺寸的影响,是工艺优化的核心问题。以下从多个方面提出系统性的控制策略。
一、优化切削参数
切削用量中,切削速度、进给量和切削深度对切削热的产生有直接影响。在高速切削中,适当提高切削速度有时反而能减少单位时间内的切削力,但速度过高会加剧刀具磨损和热集聚。因此,应根据工件材料和刀具性能,选择合理的切削速度范围。进给量过小会导致刀具在切削区停留时间延长,热量积累在工件表层;过大则增加切削力。通常建议采用中等偏大的进给量,配合较高的切削速度,使热量更多地由切屑带走。切削深度应尽量均匀,避免突变载荷。
二、采用高效冷却与润滑方式
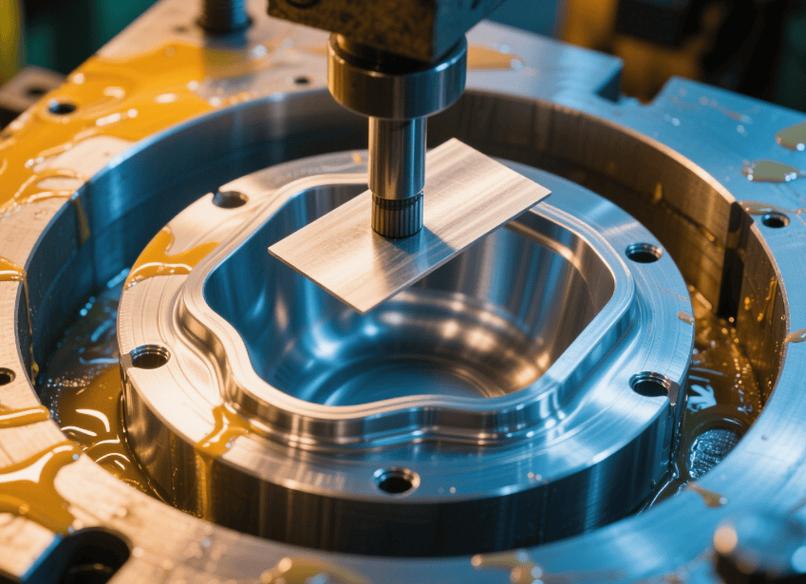
传统浇注式冷却在高速切削中往往难以到达切削区,冷却效果有限。此时可采用高压喷射冷却、微量润滑(MQL)、低温冷风冷却或液氮冷却等技术。高压冷却能将切削液精准射入切削区,迅速带走热量并折断切屑;微量润滑通过压缩空气将极少量润滑油雾化,既降低摩擦又减少热产生;低温冷风或液氮冷却可显著降低切削区温度,尤其适用于钛合金、高温合金等难加工材料。内冷刀具和主轴中心出水结构也能提升冷却效率。
三、改进刀具设计与材料
刀具的几何参数和材料直接影响切削热的产生与传导。采用大前角刀具可减小切削变形和摩擦,从而降低产热;锋利的刃口可减少挤压作用;抛光刃面和涂层技术(如TiAlN、AlCrN、DLC涂层)能降低摩擦系数,减少热量生成。刀具材料方面,选用热硬性好的硬质合金、陶瓷、立方氮化硼(CBN)或聚晶金刚石(PCD),可承受高速切削产生的高温,同时减少刀具热变形对尺寸的影响。
四、控制机床与工件热变形
机床热变形是影响精密加工尺寸的另一个重要因素。高速主轴运转产生的热量会导致主轴伸长,影响轴向尺寸精度。因此,应采用热对称结构设计、主轴冷却系统、热误差补偿技术等。对于工件,可在加工前进行充分预热或冷却,使其与机床环境温度一致,减少热梯度。在加工过程中,采用间歇切削、对称去材等方式,避免工件局部过热。保持恒温车间环境(如20±1℃)也有助于稳定尺寸。
五、优化工艺路径与加工策略
合理的工艺路径可以减少热量集中。例如,采用分层切削、螺旋下刀、摆线铣削等策略,使切削力与热量分布更均匀。对于精密零件,可先进行粗加工,待工件冷却后再进行精加工,以消除粗加工热变形的影响。可引入在线测量与补偿系统,实时监测尺寸变化并调整刀具路径,抵消热变形带来的误差。
六、切屑排出与热管理
切屑是切削热的主要载体,及时排出切屑可带走大量热量。采用高压冷却液辅助排屑、合理设计断屑槽、优化刀具角度,避免切屑堆积在切削区。对于深腔加工,可采用吸屑装置或压缩空气吹屑。定期清理机床工作区,防止切屑二次摩擦生热。
降低高速切削中切削热对精密机械加工尺寸的影响,需要从切削参数、冷却润滑、刀具技术、机床热控制、工艺路径和切屑管理等多方面综合施策。实际生产中,应根据具体工件材料、加工精度要求和设备条件,选择适配的组合方案,并通过试验验证优化。只有实现热量的有效产生控制、传导疏导和变形补偿,才能确保精密加工尺寸的稳定性和一致性。